
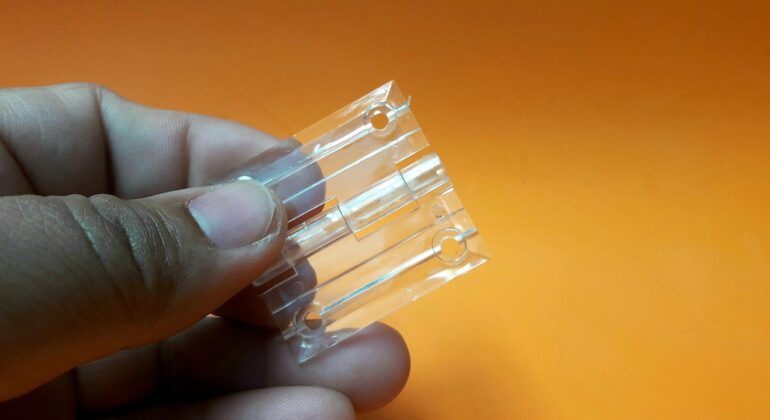
Pe scurt: calitatea unei piese injectate depinde mai ales de temperatura topiturii, de presiunea și viteza de injecție, de timpul de răcire și de starea materialului și a matriței. Un parametru reglat greșit produce defecte vizibile, precum goluri, bavuri, deformări sau urme de curgere.
Injecția este procedeul prin care plasticul topit este împins într-o matriță, unde se răcește și capătă forma piesei. Pare simplu, dar rezultatul se schimbă dacă variază chiar și câteva grade sau secunde. Procesul face parte din tehnologiile prezentate în categoria producție industrială de pe Jurnal Industrial, unde sunt tratate și alte metode de fabricație.
Cum funcționează procesul, pe scurt
Granulele de plastic sunt încălzite într-un cilindru și împinse de un șurub spre matriță. După umplere, se menține presiunea, piesa se răcește, matrița se deschide și piesa este scoasă. Ciclul se repetă, iar timpul lui depinde de grosimea pereților și de material.
Temperatura topiturii și a matriței
Fiecare material are un interval recomandat de temperatură, specificat de producător. Dacă topitura este prea rece, curge greu și umple incomplet matrița. Dacă este prea fierbinte, materialul se degradează, apar arsuri și culoare modificată. Temperatura matriței influențează aspectul suprafeței și contracția piesei.
Presiunea și viteza de injecție
Presiunea și viteza determină cât de repede și cât de complet se umple cavitatea. O viteză prea mică lasă linii de îmbinare slabe, iar una prea mare poate crea jeturi, bule de aer sau tensiuni. După umplere, presiunea de menținere compensează contracția materialului la răcire și previne retragerile de material.
Timpul de răcire și contracția
Răcirea este adesea cea mai lungă parte a ciclului. Dacă piesa este scoasă prea devreme, se poate deforma. Dacă răcirea este neuniformă, apar deformări sau tensiuni interne. Plasticele se contractă la răcire, iar matrița este proiectată ținând cont de acest lucru.
Uscarea și pregătirea materialului
Unele materiale absorb umezeala din aer și trebuie uscate înainte de procesare. Umezeala excesivă duce la dungi argintii, bule și piese fragile. Respectă fișa tehnică a materialului și închide bine ambalajele după deschidere.
Defecte frecvente și cauze probabile
| Defect | Cauze frecvente |
|---|---|
| Umplere incompletă | temperatură sau presiune prea mici, aerisire insuficientă |
| Bavuri | presiune prea mare, matriță uzată sau forță de închidere mică |
| Retrageri de material | menținere insuficientă, pereți prea groși |
| Dungi argintii | umezeală în material |
| Deformări | răcire neuniformă, scoatere prea timpurie |
Cum reglezi procesul sistematic
Schimbă un singur parametru o dată și notează efectul. Urmează ordinea logică:
- verifică materialul, uscarea și starea matriței;
- setează temperaturile conform fișei tehnice;
- stabilește viteza și presiunea pentru umplere corectă;
- reglează menținerea și timpul de răcire;
- documentează valorile pentru repetabilitate.
Rolul proiectării piesei și al matriței
Calitatea începe încă de la proiectare, nu la mașina de injecție. Pereții cu grosime uniformă se răcesc egal și se deformează mai puțin, colțurile rotunjite ușurează curgerea, iar nervurile corect dimensionate dau rigiditate fără retrageri. Poziția punctului de injecție decide unde apar liniile de îmbinare. Canalele de aerisire evită aerul prins, iar canalele de răcire bine plasate scurtează ciclul și stabilizează dimensiunile.
Controlul calității în producție
Pe lângă reglaj, urmărește piesele prin verificări simple și regulate. Măsoară dimensiunile critice la intervale fixe, compară aspectul cu o piesă de referință și cântărește piesele, deoarece variațiile de masă arată rapid instabilitatea procesului. Notează fiecare modificare de parametri și lotul de material folosit. Astfel, când apare un defect, poți afla repede dacă vine din material, din matriță sau din reglaj.
Întrebări frecvente
De ce piesele din același lot diferă ca dimensiune?
Variațiile de temperatură, de umiditate a materialului sau de presiune pot modifica contracția. Procesul stabil produce piese similare.
Cât de des se verifică matrița?
Periodic, în funcție de numărul de cicluri și de materialul folosit. Uzura apare întâi la canale și la planul de separație.
Poate fi reciclat plasticul din deșeuri?
Adesea da, în anumite proporții, dar poate afecta proprietățile piesei. Verifică specificațiile.
Mai multe analize și explicații practice despre producție, logistică și automatizare găsești pe Jurnal Industrial.


